依托自研 NCA 融瓷技术、SCC 二次复合熔铸与 CF 熔覆成型工艺,实现陶瓷超高耐磨硬度与合金钢强韧抗冲击性能的冶金融合,为火电、水泥、矿山、化工、港口等严苛重载工况提供长寿命、高稳定耐磨部件。
从界面结合强度、微观组织分布到高温无胶熔铸,破解传统耐磨件“硬而不韧、韧而不耐磨”的行业难题。
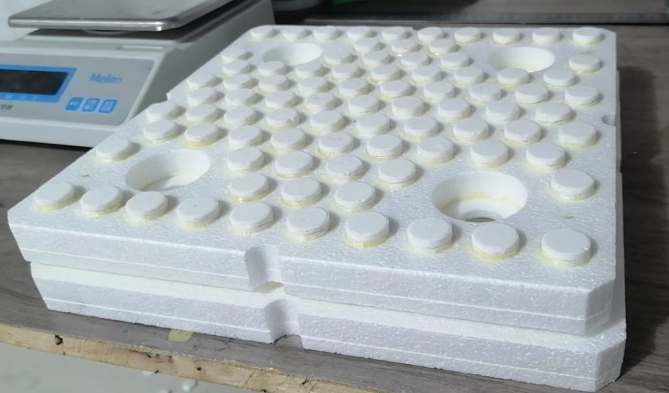
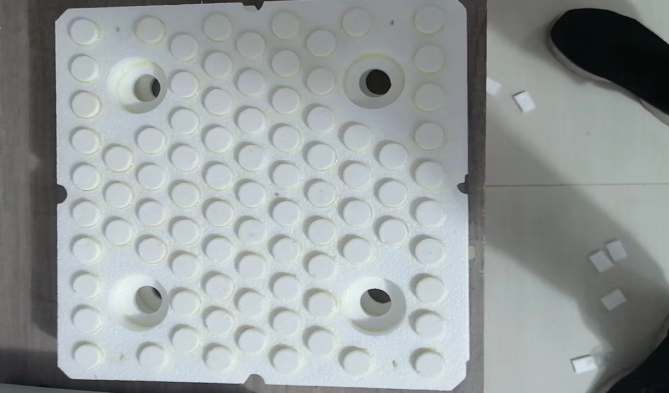
实现陶瓷与金属的性能互补与协同防护:高硬度陶瓷相如同工作面的“耐磨牙齿”,直接抵御切削冲刷;高韧性金属基体如同承载的“牙床”,提供冲击缓冲。陶瓷占比由传统的 30% 跃升至 70%~90%。
针对磨辊等大尺寸、重载型工况开发。将预制融瓷合金块通过二次熔铸工艺精准复合于关键工作面,融合“冶金复合 + 机械复合”双重锁紧工艺,强力抵御混入金属杂物的剧烈冲击。
采用陶瓷金属化预处理与 1350℃ 高温铁水熔融浇铸包覆,冷却后形成冶金级结合结构。熔融复合烧结结合无胶粘剂成分,攻克热膨胀系数差异内应力开裂难题,耐温高达 800℃。
覆盖立磨粉磨、冲击制砂、颚破细碎、溜槽输送全流程高磨损易损件,全形态支持工程图纸非标定制。
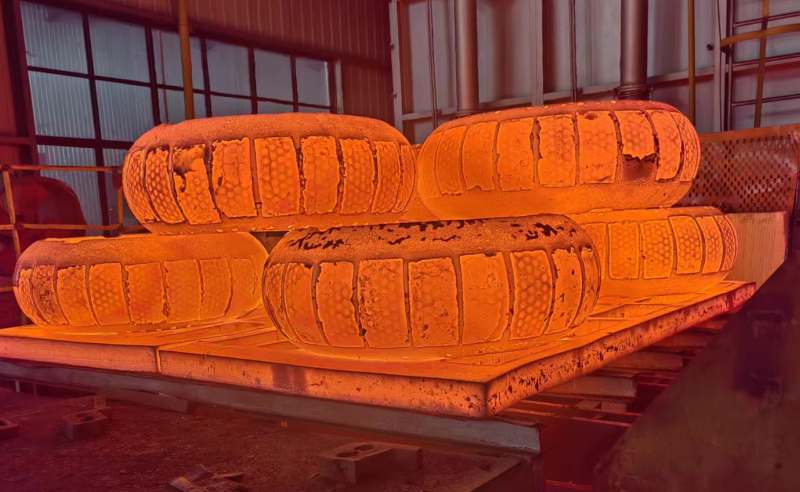 重载粉磨工况创新耐磨方案
辊体采用双金属冶金复合整体结构,基体升级为 Cr28-35 超高铬合金,硬度高达 HV 2100,针对性解决传统高铬辊套长期重载易开裂脱落痛点,可耐受金属杂物冲击。
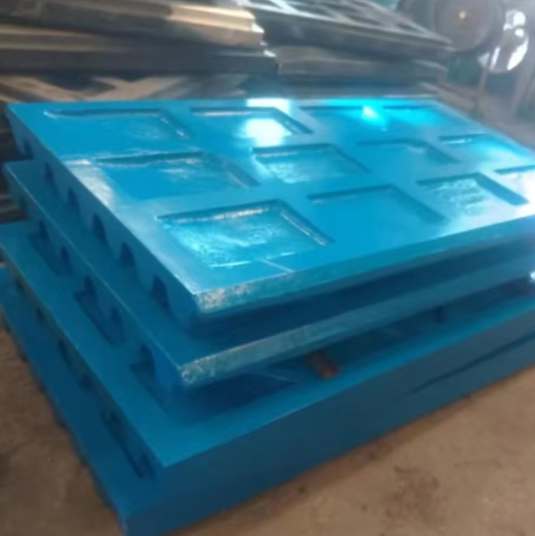 机制砂工况高性能抗磨配件
以超高铬合金为韧性基体,在核心打击撞击部位熔铸陶瓷合金颗粒,陶瓷硬度达 HRA85 以上,专为河卵石、花岗岩等高硬高硅石料破碎打造。
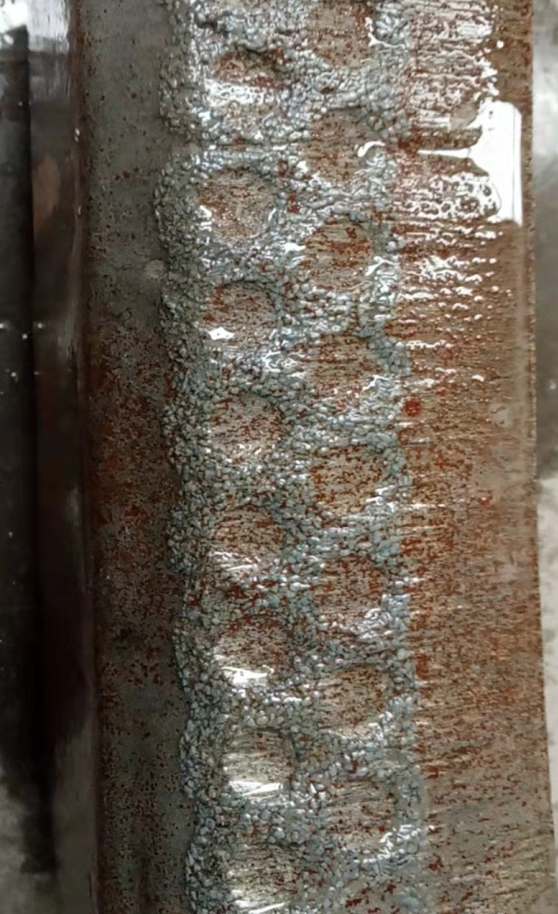 双金属冶金复合结构
创新采用双金属复合工艺:齿部以高铬合金为基体并复合陶瓷颗粒定向强化,背部高锰钢保障抗冲击抗弯折,使产品耐磨性提升 3~4 倍。
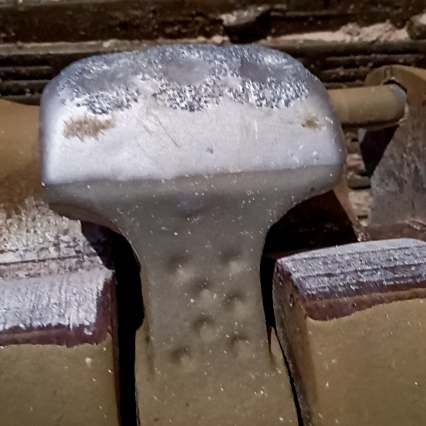 重载抗冲击
在锤头核心打击部位镶铸陶瓷合金相,实现“头部超高硬度耐冲刷、柄部强韧性耐疲劳冲击”,有效改善传统高铬锤头易断裂的致命安全隐患。
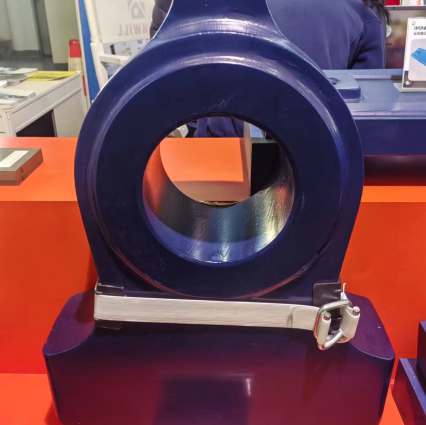 高频冲刷专供
涵盖冲击块、抛料头、周边护板等关键易损件。通过特种镶铸工艺在物料线部位定向复合高硬陶瓷相,能够从容应对玄武岩、花岗岩连续机制砂作业。
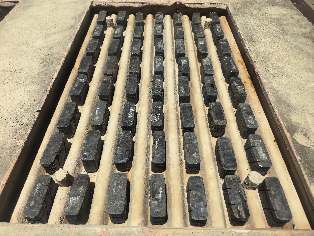 系统防磨配套
包含圆锥破碎壁、轧臼壁及料仓溜槽陶瓷复合衬板。采用 SCC 与 CF 熔覆成型工艺,高抗滑动摩擦与粉尘切削,满足物料重载连续输送防磨。
深入火电、水泥、钢铁、矿山、砂石等大工业重载磨损现场,为不同腐蚀、冲击与冲刷工况提供定制化耐磨解决方案。
针对电厂磨煤机立磨辊套磨损快、出粉效率下降、排粉机及排渣弯头冲蚀严重难题,提供双金属耐磨磨辊及一体化内衬陶瓷管道系统。
生料立磨、熟料辊压机及煤磨系统长期遭受高压料层挤压切削。复合陶瓷辊套运行周期延长 2.5 倍以上,匹配窑系统标准检修周期。
专克河卵石、花岗岩、玄武岩等高硅质硬岩。高频冲击与研磨下,复合陶瓷板锤、镶陶瓷锤头与制砂机抛料头有效降低单吨骨料生产耗材成本。
烧结矿破碎、球磨机研磨矿石及高炉冲渣水系统。具备超强耐磨与耐高温耐腐蚀特性,有效减少高空与重载位置频繁更换配件风险。
重介质选煤旋流器、煤泥输送泵及管道长期面临煤矸石剧烈冲刷磨损与酸碱水质腐蚀,陶瓷复合衬板抗磨蚀性能表现优秀。
大型吸扬式挖泥船泥泵泵壳、叶轮及排泥管线承受大粒径泥砂石高速冲击冲刷,特种复合金属件极大延长关键航道作业周期。
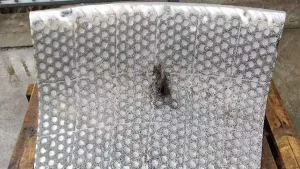
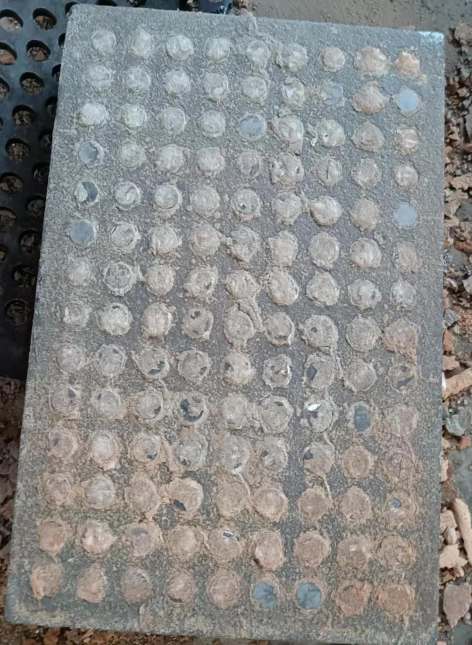
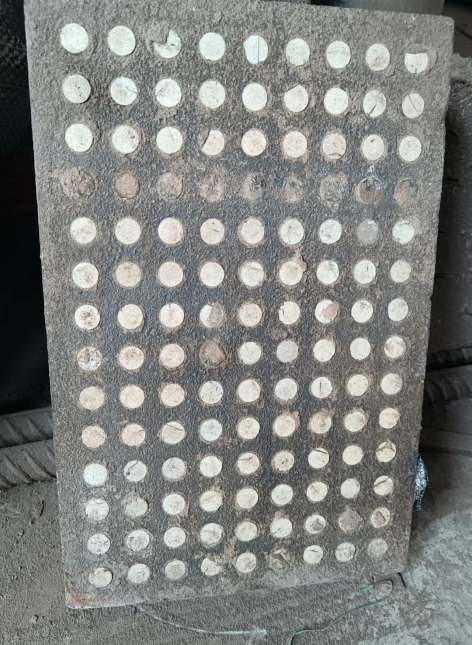
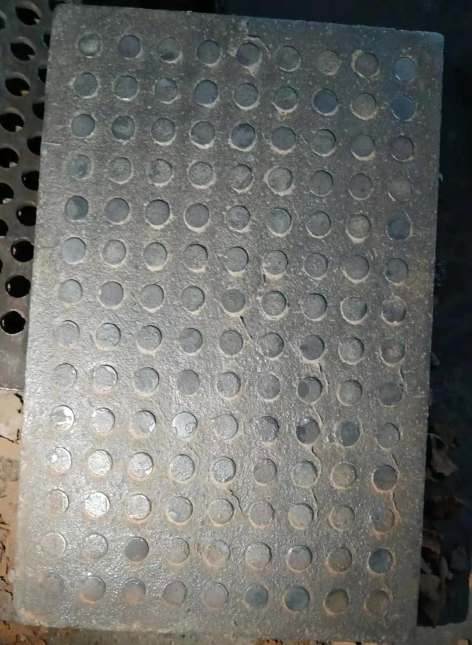
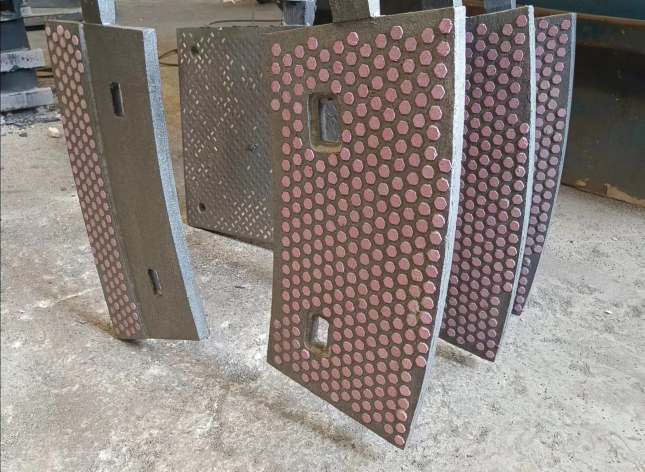
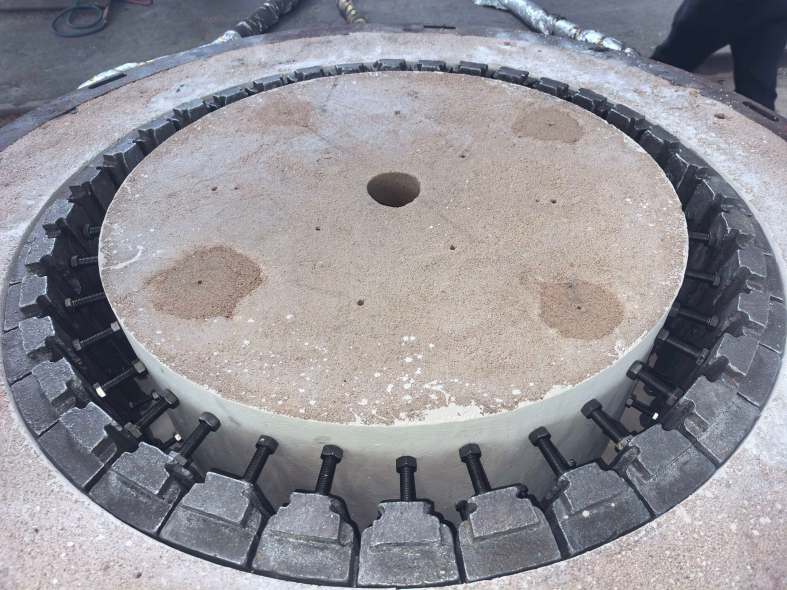
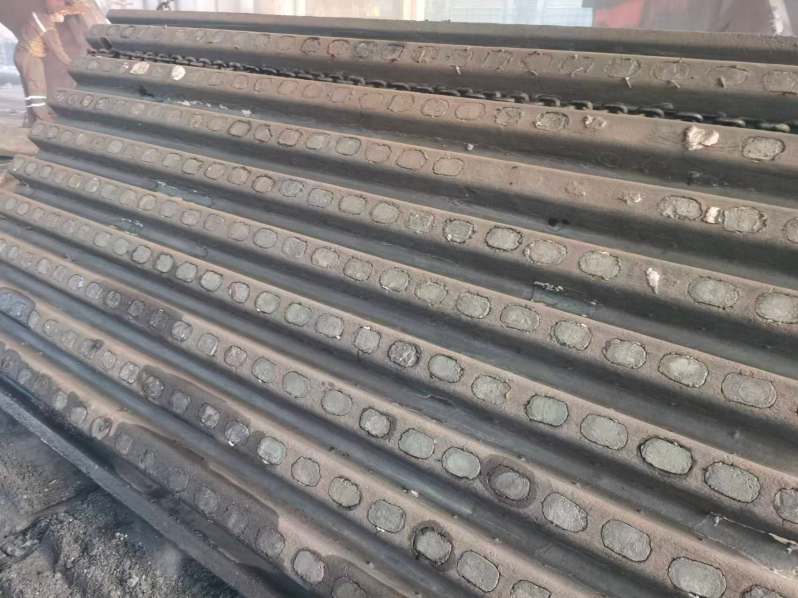
来自国内各大能源、水泥集团实地运行工况真实磨损形貌对比,以数据实证复合材料的优异表现。
| 对比技术维度 | 传统高铬铸铁 / 堆焊辊套(常规材质) | 陶瓷金属复合材质 | 客户直接价值与效益 |
|---|---|---|---|
| 工作面显微硬度 | HV 650 左右,易被高硬矿物迅速切削磨损 | HV 2100 / HRA 85+,超硬陶瓷抵御强刮擦 | 工况适应面广,可磨蚀高硬石料 |
| 抗金属杂物与冲击韧性 | 脆性大或堆焊层开裂,遇铁器易碎裂脱落 | 双金属冶金结合,基体保韧抗杂物冲击防脱落 | 有效改善非计划停机与破碎安全事故 |
| 有效耐磨服役寿命 | 磨损快,出力快速下降,需频繁补焊与更换 | 传统材质的 2.0 ~ 3.5 倍以上 | 匹配电厂/水泥主机标准检修期 |
| 耐温稳定性 | 胶粘陶瓷 150℃ 即脱胶失效;堆焊热应力大 | 纯熔融结合无胶剂,可长期耐受 800℃ | 中高温气力输送、熟料料仓长久稳定 |
| 残值回收与全周期成本 | 用完即废弃,残值低,综合运维与换件成本高 | 高铬基体可回收再利用,再降约15%采购成本 | 年综合运维与备件采购成本下降 30%~45% |
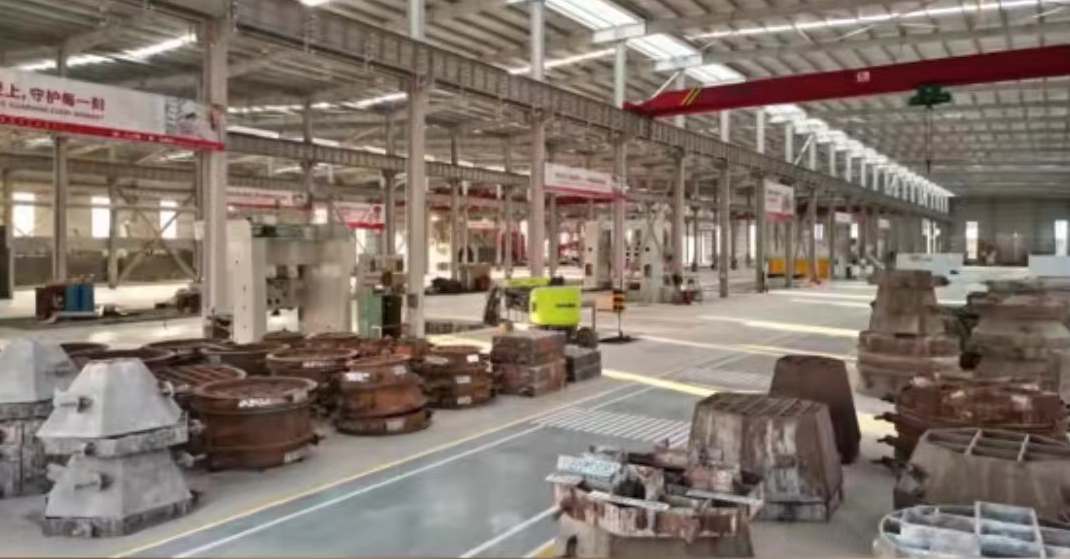
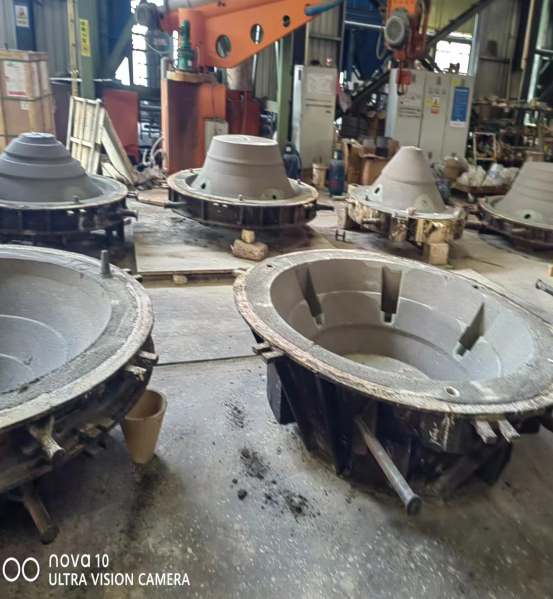
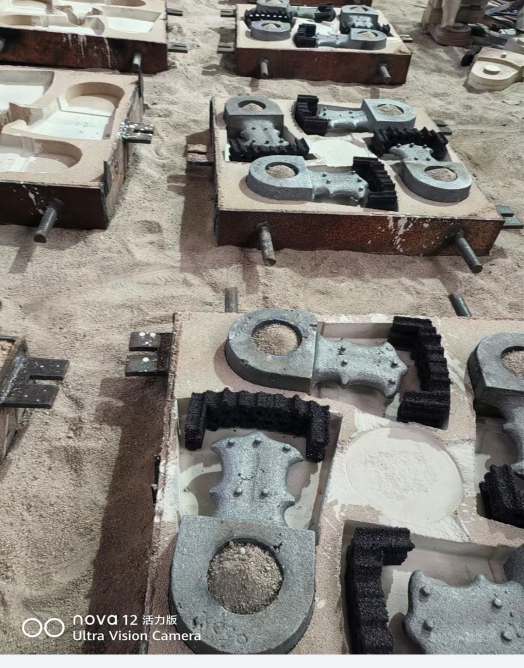
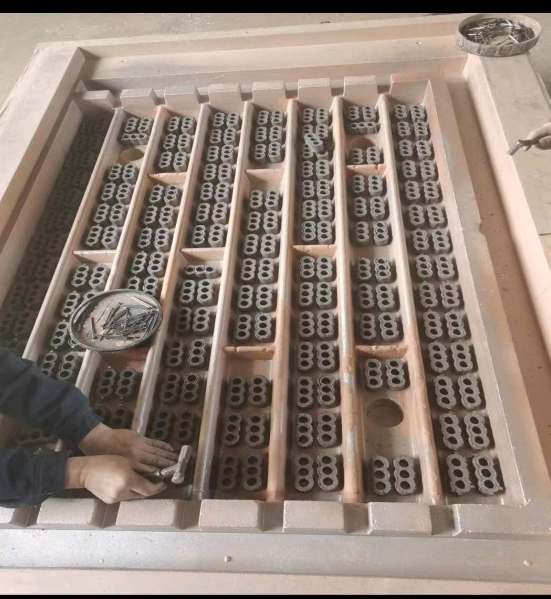
从精密木模、砂型合箱、陶瓷预制到特种冶炼与数控精加工,每一批次产品性能保障。
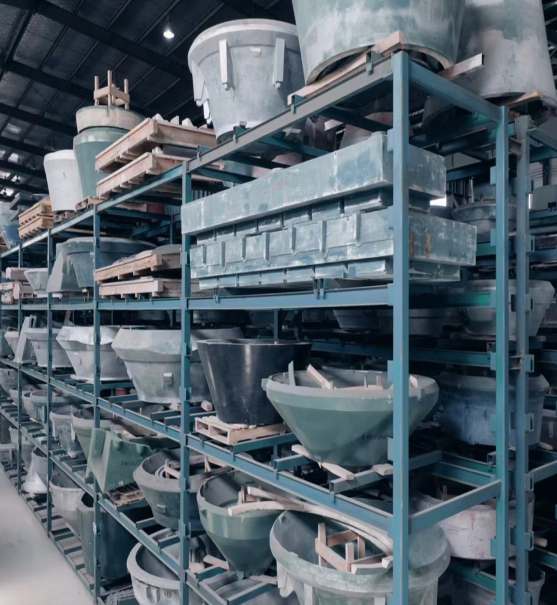
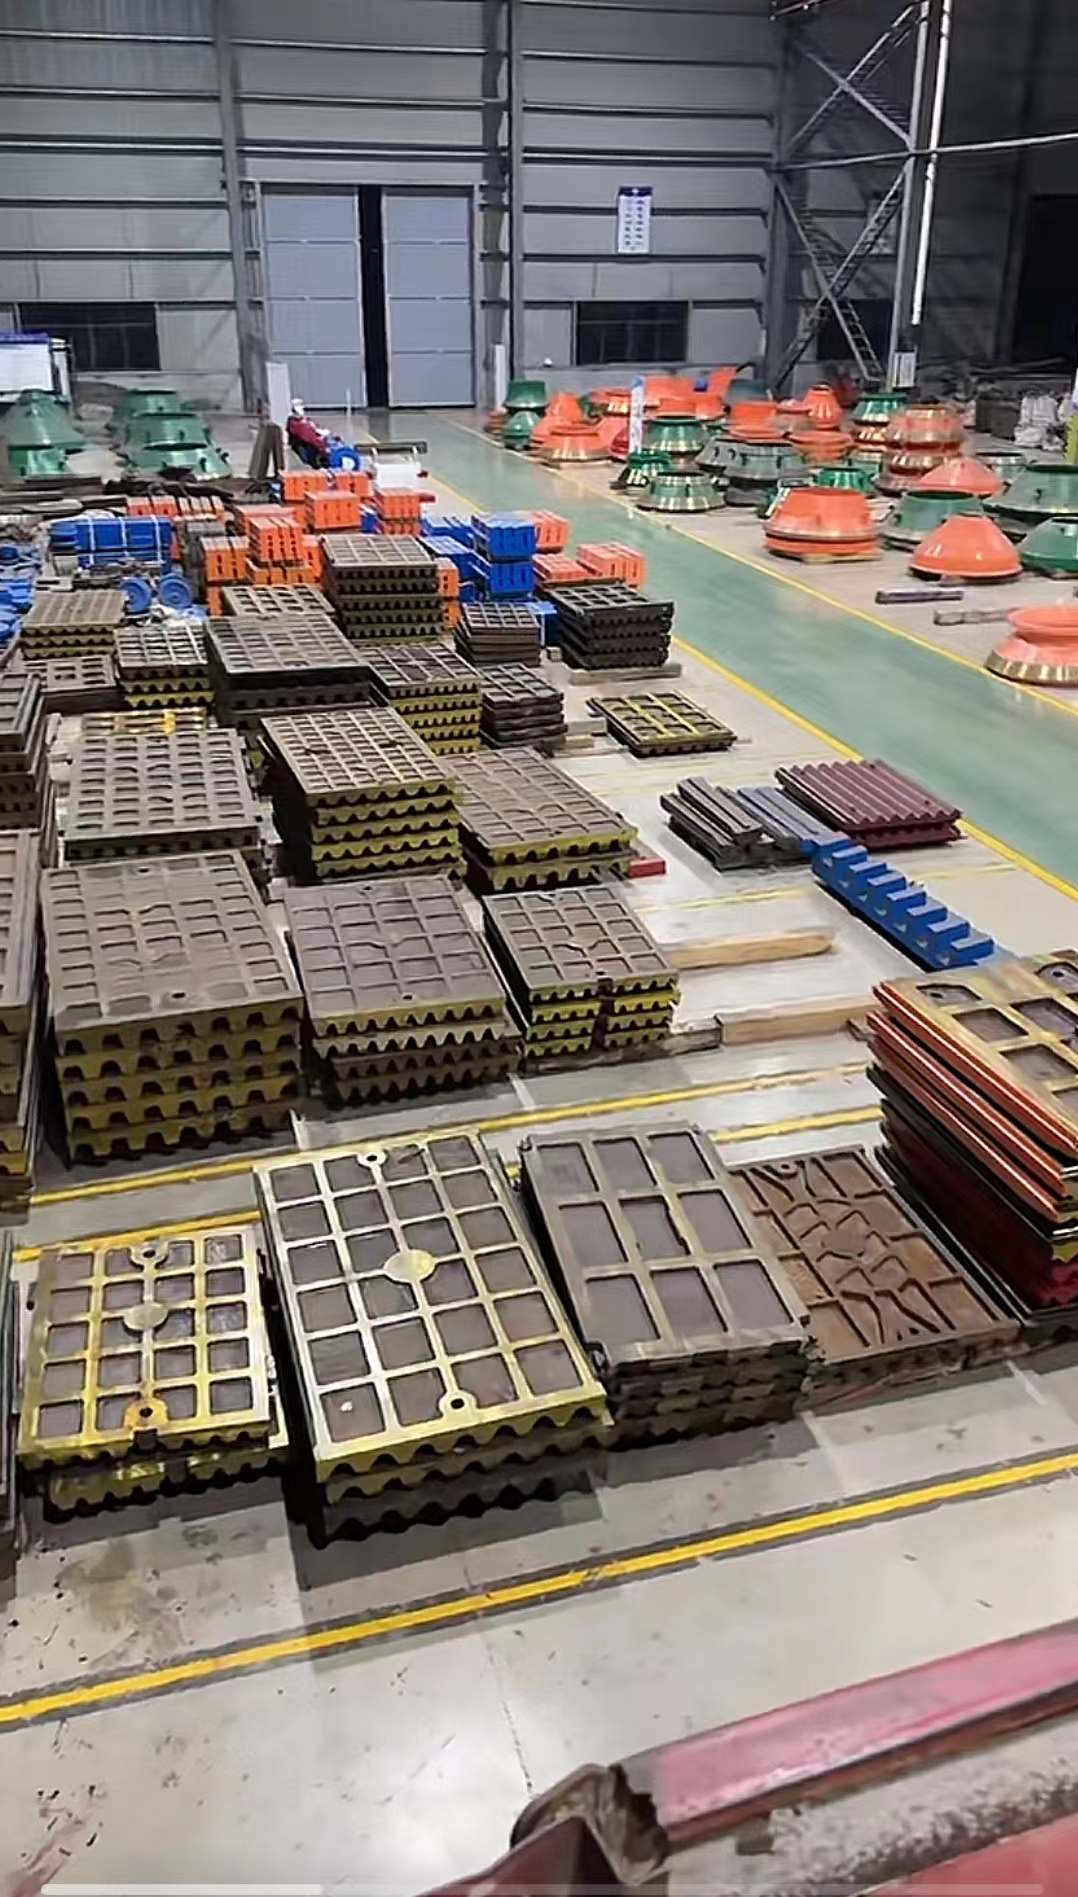
分享陶瓷金属复合材料最新研发进展、磨损机理剖析与各工业领域设备维护选型指南。
我们提供针对企业防磨各部位的“现场测绘、方案设计、模具开发、定制铸造、安装指导”等一站式服务。